Svařování plynem — je tavné svařování, při kterém se kyslík používá ve směsi s různými hořlavými plyny a kapalinami (acetylen, propan, metan, MAF, benzín, petrolej atd.). Podle použitého paliva se rozlišuje svařování vodík-kyslík, svařování benzín-kyslík atd. Používá se hlavně svařování acetylen-kyslík, protože jiné druhy paliva mají omezené použití.
V některých případech lze acetylen nahradit jeho náhražkami: propan-butanem, metanem, benzínovými nebo petrolejovými parami, MAF (methylacetylen-alenová frakce). V poslední době se zvyšuje používání vodíku jako hořlavého plynu, získaného elektrolýzou vody.
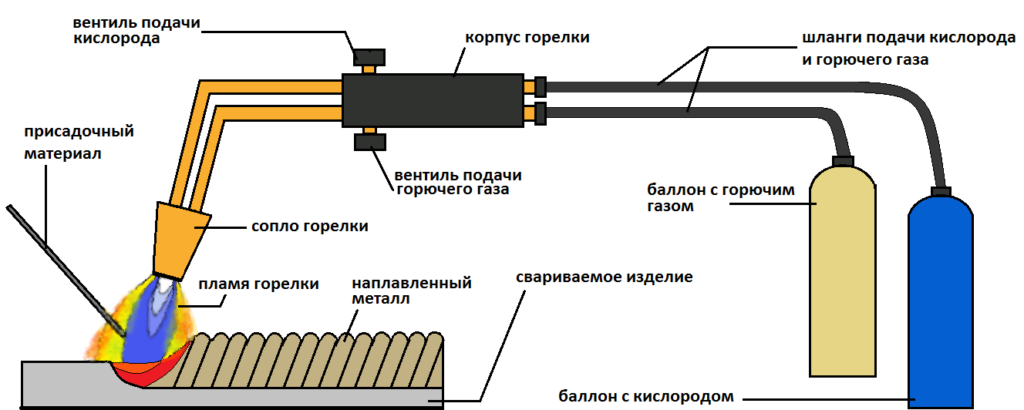
Náklady na acetylen a kyslík jsou vyšší než náklady na elektřinu, takže náklady na svařování plynem jsou vyšší než na elektrické svařování.
Významný technologický rozdíl mezi svařováním plynem a elektrickým obloukem spočívá v plynulejším a pomalejším ohřevu kovu. Tento hlavní rozdíl mezi svařováním plynovým plamenem a svařováním obloukem je v některých případech nevýhodou, v jiných výhodou plynového plamene a určuje následující hlavní oblasti jeho použití pro svařování:
— tenké oceli, 0,2–5 mm;
— kovy, které vyžadují postupný, šetrný ohřev a pomalé ochlazování během svařování, například mnoho nástrojových ocelí;
— kovy, které vyžadují předehřev během svařování, jako je litina a některé druhy speciálních ocelí;
— pro tvrdé pájení;
— pro některé druhy povrchových prací.
Svařování plynem je relativně jednoduché a nevyžaduje složité, drahé zařízení ani zdroj energie.
Nevýhodou svařování plynem je nižší rychlost ohřevu kovu ve srovnání s obloukovým svařováním a větší zóna tepelného působení na kov. Při svařování plynem je koncentrace tepla nižší a deformace svařovaných dílů větší. Vzhledem k relativně pomalému ohřevu kovu plamenem a nízké koncentraci tepla klesá produktivita svařování plynem s rostoucí tloušťkou svařovaného kovu. Například při tloušťce oceli 1 mm je rychlost svařování plynem asi 10 m/h, při tloušťce 10 mm – pouze 2 m/h. Proto je svařování plynem oceli o tloušťce nad 6 mm méně produktivní než obloukové svařování.
Svařování plynem je výhodnější v místech, kde není možnost připojení k elektrickým sítím nebo kde elektrická síť není schopna odolat výkonu svařovacího transformátoru. Další výhodou svařování plynem je menší dopad svařovacího procesu na zrak, protože při svařování plynem plamen hořáku nevyzařuje stejné světlo jako u elektrického oblouku. Svařování plynem však vyžaduje poměrně objemné zařízení, složitý systém uzavíracích a regulačních ventilů, pojistek, ventilů, hadic. Plynové lahve musí být plněny pouze ve specializovaných plnicích centrech, které nejsou k dispozici ve všech městech.
Přeprava lahví je také omezena na speciální zařízení.
Používání plynových lahví je považováno za výbušnou činnost, proto musí být práce prováděna vyškoleným personálem.
Přídavný drát pro svařování ocelí plynem je stejný jako pro elektrody při obloukovém svařování a vyrábí se podle GOST 2246-80. Pro svařování nízkouhlíkové oceli plynem se používají dráty jakosti Sv-08, Sv-08A a Sv-15G. Pro svařování litiny se vyrábějí speciální litinové tyče se zvýšeným obsahem uhlíku a křemíku. Tyče z litých tvrdých slitin se vyrábějí pro navařování tvrdých otěruvzdorných povlaků.