Použití pájení je známé již od starověku. V hrobce babylonské královny (III tisíc let př. n. l.), v Pompejích, zasypaném popelem Vesuvu (79 př. n. l.), při dalších vykopávkách v Egyptě, Římě a Řecku – všude archeologové našli pájené kovové výrobky. Pájky starých Římanů, cerarium a argentarium, jsou svým chemickým složením blízké současným POS-30 a POS-50.
V historii používání pájení lze rozlišit tři období, která jsou spojena s vývojem zdrojů vytápění a charakteristikou použité technologie. První období začalo v době bronzové, kdy lidstvo začalo vyrábět bronzové výrobky a zdrojem vytápění byla tuhá paliva. Druhé období (konec 1930. století) je charakteristické počátkem využívání elektrické energie k vytápění. Třetí období začalo ve 1940.–XNUMX. letech XNUMX. století a je spojeno s vytvářením technologie z nových kovů a jejich slitin – zirkonia, wolframu, hliníku, titanu, vysokopevnostních a žáruvzdorných ocelí a slitin. To vedlo ve druhé polovině dvacátého století. k vývoji zásadně nových metod pájení. V současné době se technické možnosti pájení výrazně rozšířily. V mnoha případech je pájení jedinou možnou technologií pro trvalé spojování nových materiálů.
Pájení – proces získání trvalého spojení kovů v pevném stavu pomocí roztavené pájky. Pájka je materiál s bodem tání pod bodem tání pájených materiálů. Při pájení (na rozdíl od svařování) dochází pouze k roztavení přídavné slitiny, pájky a mezi pájeným materiálem a pájkou dochází k procesu vzájemného rozpouštění součástek.
Požadavky na pájený spoj a charakterizující podmínky jeho provozu jsou dány provozními vlastnostmi výrobku jako celku: mechanické vlastnosti, těsnost, vakuová těsnost, elektrický odpor, odolnost proti korozi, odolnost proti tepelným šokům, přetížení atd.
Během procesu pájení je roztavená pájka zavedena do mezery mezi zahřátými částmi, které mají být spojeny. Pájka smáčí povrchy dílů, roztírá se a vyplňuje mezeru mezi nimi. Interakce pájky s materiálem je doprovázena rozpouštěním základního kovu v kapalné pájce za vzniku eutektických a tuhých roztoků, vzájemnou difúzí pájkových složek směrem k obecnému kovu a součástek obecného kovu směrem k pájce s následnou krystalizací pájky. tekutá vrstva.
Vytvoření pevného a spolehlivého spojení závisí na chemickém složení interagujících kovů, teplotě a době pájení, které určují fyzikálně-chemické a difúzní procesy probíhající mezi pájkou a základním kovem. Čím vyšší je teplota procesu a jeho trvání, tím větší je stupeň vzájemné difúze mezi roztavenou pájkou a základním kovem a tím vyšší je mechanická pevnost spojovaných dílů. Síla pájení navíc závisí na velikosti mezery mezi pájenými díly. S malými mezerami se tedy zlepšuje proudění pájky působením kapilárních sil, v důsledku čehož je hodnota dočasného odporu pájeného spoje větší než hodnota dočasného odporu samotné pájky.
Pájka pevně přilne k povrchu výrobku pouze tehdy, když jej dobře navlhčí. K tomu je třeba povrch důkladně očistit od nečistot. Kromě toho se pájecí tavidla používají k odstranění oxidových filmů z povrchů pájeného materiálu a pájky a k zamezení jejich tvorby při pájení. Tavidla navíc přispívají k lepšímu zatékání pájky do mezery mezi spojovanými díly a rozprostření po jejich povrchu. Některé pájky obsahující účinné dezoxidanty (bór, křemík, baryum, alkalické kovy
iudtr.) mohl filmy.
samy působí jako tavidla, přeměňující oxid na strusku Kvalita pájených spojů závisí na správné volbě způsobu pájení, použitých hlavních a pomocných materiálech a technologickém postupu pájení.
Metody pájení. Moderní metody pájení jsou obvykle klasifikovány podle následujících kritérií: mechanismy odstraňování oxidového filmu z povrchu pájeného materiálu, typy procesů tvorby pájky v mezeře, podmínky pro vyplnění mezery pájkou, teplotní a časové režimy pájení. krystalizace pájeného švu, teplota pájení a použité zdroje tepla, přítomnost nebo nepřítomnost tlaku na pájené díly, typ a pořadí pájených spojů (obr. 3.76).
Na mechanismy odstraňování oxidového filmu Metody pájení se dělí na tavidlo a beztavidlo.
Tavidlové pájení je pájení pomocí tavidla. V tomto případě se tavidlo může podílet i na tvorbě samotné pájky uvolňováním složek, které se při pájení taví.
Beztavné pájení je pájení bez použití tavidla, kdy se odstraňování oxidových filmů provádí v prostředí redukčního nebo inertního plynu, vakua a také pomocí ultrazvuku.
V prvním případě dochází k odstraňování oxidů při vysokých teplotách v důsledku jejich redukce nebo samovolného rozpadu (disociace) a při pájení ultrazvukem dochází k jejich destrukci v důsledku ultrazvukových vibrací vytvořených v roztavené pájce aplikovaných na spojovaný kov. se speciální páječkou.
Podle typů procesů tvorby pájky v mezeře Metody pájení se dělí na pájení hotovou pájkou, kontaktně reaktivní a reaktivní tavidlo.
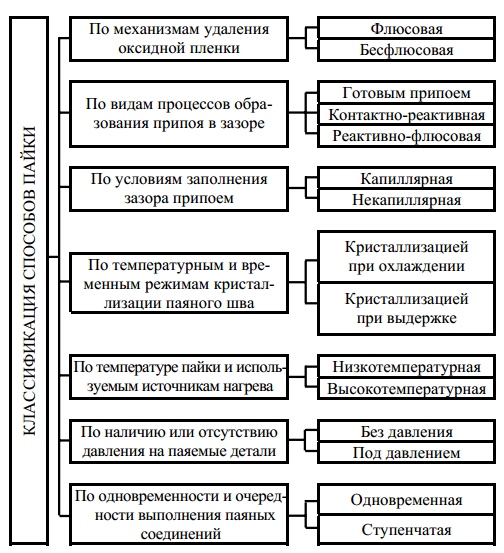
Obr. 3.76. Klasifikace metod pájení
Hotové pájení je metoda pájení, která využívá předem připravenou pájku. Pájka může být kovová (plně tavitelná) nebo kompozitní pájka. Kompozitní pájka obsahuje kromě kovového základu žáruvzdorné plnivo (prášky, vlákna, síťky), které se samo netaví a při roztavení pájkového kovu tvoří rozvětvenou síť kapilár, které působením kapilárních sil roztírají zadržte jeho tekutou část v mezeře mezi spojovanými částmi.
Kontaktně reaktivní pájení je způsob pájení, při kterém se vytváří tekutá pájka jako výsledek mezifázové interakce a následného kontaktního roztavení spojovaných materiálů nebo spojovaných materiálů a vrstvy mezikovu. Tato metoda pájení zahrnuje svařování. Svařování je pájení rozdílných materiálů, při kterém se tavitelnější materiál lokálně zahřeje na teplotu přesahující jeho bod tání a působí jako pájka.
Pájení reaktivním tavidlem je metoda pájení, při které se pájka vytváří jako výsledek chemických reakcí mezi základním kovem a tavidlem. Například při pájení hliníku pomocí tavidla ZnCl3 jako výsledek chemické redukční reakce
vzniká zinek, který slouží jako pájka.
v souladu s podmínkami vyplnění mezery pájkou pájení lze rozdělit na pájení kapilární (šířka mezery
Při výběru pájky byste se měli řídit následujícími zásadami:
1) teplota tavení pájených dílů musí být vyšší než teplota tavení pájky,
2) musí být zajištěna dobrá smáčivost základního materiálu,
3) hodnoty koeficientů tepelné roztažnosti základního materiálu a pájky by měly být také blízké,
4) nejnižší toxicita pájky,
5) pájka by neměla zhoršovat mechanické vlastnosti základního materiálu a tvořit s ním galvanický pár vedoucí k intenzivní korozi za provozu,
6) vlastnosti pájky musí odpovídat technickým a provozním požadavkům na konstrukci jako celek (pevnost, elektrická vodivost, odolnost proti korozi, mrazuvzdornost atd.),
7) pájky s omezeným intervalem krystalizace jsou náročné na kvalitu přípravy povrchů pro pájení a zajištění přesné kapilární mezery pro velké mezery je lepší použít pájky kompozitní;
 pro vakuové pájení a pájení v ochranných plynech jsou nejvhodnější pájky samotavící, bez zinku a jiných kovů s vysokým tlakem par,
9) pro pájení nekovových dílů se používají pájky s přísadami prvků s největší chemickou afinitou (pro keramiku a sklo – se zirkonem, hafniem, indiem, titanem).
Pájky jsou klasifikovány podle několika kritérií:
1. Podle bodu tání:
a) nízkoteplotní (tavení do 450 stupňů, na bázi gallia, india, cínu, vizmutu, zinku, olova a kadmia): zejména nízkotavitelné (tavení do 145 stupňů), nízkotavné (tavba = 145. 450 stupně);
b) vysokoteplotní (Tm více než 450 stupňů, na bázi mědi, hliníku, niklu, stříbra, železa, kobaltu, titanu): středně tavitelné (Tm = 450, 1100 stupňů), vysokotavitelné (Tm = 1100, 1850 stupně), žáruvzdorné (Tm více než 1850 stupňů).
2. Podle druhu tavení: zcela a neúplně tavitelné (kompozitní, z pevného plniva a nízkotavitelné části).
3. Podle způsobu získání pájky – hotové a vytvořené během procesu pájení (kontaktně-reaktivní pájení). Při kontaktním pájení se pájka získává jako výsledek roztavení základního kovu, distančních vložek (fólie), povlaků nebo vytlačení kovu z tavidla.
4. Podle hlavního chemického prvku ve složení pájky (obsah více než 50 %): indium, galium, cín, hořčík, zinek, hliník, měď, stříbro, zlato, nikl, kobalt, železo, mangan, palladium, titan, niob, zirkon, vanad, směsné pájky ze dvou prvků.
5. Podle způsobu tvorby tavidla: tavené a samotavené, obsahující lithium, bor, draslík, křemík, sodík. Tavidlo slouží k odstranění oxidů a ochraně hran před oxidací.
6. Podle technologie výroby pájky: lisovaná, tažená, lisovaná, válcovaná, litá, slinutá, amorfní, drcená.
7. Podle typu pájky: tyč, drát, trubička, páska, plát, kompozit, prášek, pasta, tableta, ve formě zapuštěných dílů.
Mezi nízkoteplotními pájkami jsou nejrozšířenější pájky cíno-olovnaté (Tm = 183 stupňů s obsahem cínu 60 %). Obsah cínu se může pohybovat mezi 30 %, Tmel=60. 145 stupňů, s vyšším obsahem tohoto prvku klesá bod tání a zvyšuje se tekutost slitin.
Vzhledem k tomu, že slitina cínu a olova je náchylná k rozpadu a nereaguje dobře s kovy během pájení, jsou do složení těchto pájek zaváděny legující přísady zinku, hliníku, stříbra, kadmia, antimonu a mědi.
Sloučeniny kadmia zlepšují vlastnosti pájek, ale mají zvýšenou toxicitu. Pájky s vysokým obsahem zinku se používají pro pájení neželezných kovů – mědi, hliníku, mosazi a slitin zinku. Cínové pájky mají tepelnou odolnost až do teploty asi 100 stupňů, olovnaté pájky – až 200 stupňů. Olovo také rychle koroduje v tropickém podnebí.
Nejtavitelnější pájky jsou ty, které obsahují gallium (Tm = 29 stupňů). Cín-galliová pájka má bod tání 20 stupňů.
Vizmutové pájky mají Tm=46. 167 stupňů Při ztuhnutí takové pájky zvětší svůj objem.
Teplota tání india je 155 stupňů. Indium pájky se používají při pájení materiálů s různými koeficienty teplotní roztažnosti (například korozivzdorná ocel s křemenným sklem), protože má vlastnost vysoké tažnosti. Indium má odolnost proti oxidaci, odolnost vůči alkáliím, dobrou elektrickou a tepelnou vodivost a smáčivost.
Mezi vysokoteplotními pájkami jsou nejvíce tavitelné sloučeniny na bázi mědi. Měděné pájky se používají při pájení oceli a litiny, niklu a jeho slitin a také při vakuovém pájení. Měď-fosforové pájky (obsah fosforu do 7 %) se používají k pájení mědi jako alternativa ke stříbrným pájkám.
Měděné pájky s přídavkem stříbra a manganu mají vyšší tažnost. Pro zvýšení mechanických vlastností se zavádějí také přísady niklu, zinku, kobaltu, železa, alkalických kovů, boru a křemíku.
Měděnozinkové pájky jsou žáruvzdornější (bod tání více než 900 stupňů s obsahem zinku do 39 %), používají se pro pájení uhlíkových ocelí a rozdílných materiálů. Ztráta zinku ve formě páry mění vlastnosti pájky a je zdraví škodlivá, stejně jako páry kadmia. Pro snížení tohoto efektu se do pájky zavádí křemík.
Měděnoniklové pájky jsou vhodné pro pájení dílů z korozivzdorných ocelí. Niklová složka zvyšuje bod tání. Pro jeho snížení se do pájky zavádí křemík, bór a mangan.
Stříbrné pájky jsou vyráběny ve formě systému „měď-stříbro“ (Tm = 600 stupňů). Stříbrné pájky obsahují přísady, které snižují bod tání (cín, kadmium, zinek) a zvyšují pevnost spoje (mangan a nikl). Stříbrné pájky jsou univerzální a používají se pro pájení kovů i nekovů.
Při pájení žáruvzdorných ocelí se používají niklové pájky systému nikl-mangan. Kromě manganu obsahují takové pájky i další přísady zvyšující tepelnou odolnost: zirkonium, niob, hafnium, wolfram, kobalt, vanad, křemík a bor.
Pájení hliníku se provádí pomocí hliníkových pájek s přídavkem mědi, zinku, stříbra a křemíku, které snižují bod tání. Poslední prvek tvoří s hliníkem nejodolnější systém proti korozi.
Pájení žáruvzdorných kovů (molybden, niob, tantal, vanad) se provádí čistými nebo kompozitními pájkami s vysokým bodem tání na bázi zirkonia, titanu a vanadu. Pájení wolframem se provádí komplexními pájkami systémů titan-vanad-niob, titan-zirkon-niob a dalších.
Vlastnosti pájek a jejich chemické složení jsou uvedeny v tabulkách 1-6.